


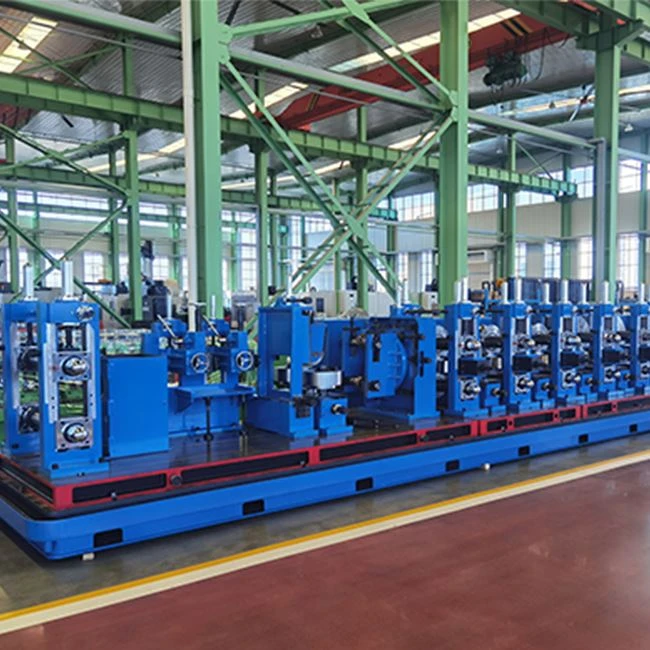
Linea de produziun de tub ERW
Saldadüra HF a stato solido-per una uscita stabil a cucitura retta-
Rimoziun di perlin + dimensiunament/raddrizzà per una geometria ripetibil
Formaziun FFX facultatif / formaziun diretta DFT a quadrà
Modul QA facultatif: monitoragg online, curent UT/vortice, test idro
Multi{0}}materiai pront: carbonio/zincà, HSLA/AHSS, inossidabil (per configuraziun)
Octal Pipe suporta la disposiziun + la metüda en funziun + la furmaziun (facultatif)
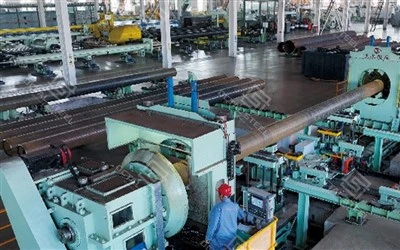
Linea de produziun de tub ERWl’è un mulin cuntinu che furma striscia/bobina d’acciaio en un tub e salda la cusidura duperandsaldadüra a resistenza elettrich a volta -frequenzaper una produziun rapida e coerent de tub de diameter piscinin -a-medi. Per i team de acquisiziun, chel che importa l’è se la linea pœu tegnirvelocità, tolleranza e acetaziundopu la messa en funziun-minga sultant eseguir un pipe demo. ATub Otal, configuram la linea de produziun di tub cumpleta cuma un sistèm abbinaa de la preparaziun de la bobina a la prœuva e a la finitür, inscì l’output l’è real e ripetibil.
Parametri tecnich tipich
| Articol | Gamma tipica (Personalizabil) |
|---|---|
| Tub OD | 21,3–660 mm (1⁄2′′–26′′) |
| Spessore de la paret | 1,8-16 mm(dipend del DO e del standard) |
| Velocità de linea | Fin a120 m/min(dimensiun-dipendent) |
| Saldatur HF | 200-800 kWHF stato solido- |
| Cuntrol dimensiunal | ±0,5% DO, rettitudinMenu o istess a 1:2000 |
| Lunghezza del tub | Taja-a luungheza-, de solet6–18 m |
| Norme | API / ASTM / IT / GB (per pruget) |
| Opziun de test | Corrent a vortice / UT + idrotest (segond necessari, fin a500 barcapacità tipich) |
Opziun del mulin ERW (configuraziun püsee impurtant che fornim)
| Tip de mulin | Mej per | Quel che ottimizem (el noster focus) | Finestra de output / dimensiun tipich |
|---|---|---|---|
| Mulin a tub ERW de volta precisiun (serie HG) | Tub standard, tub mecanich, tub strütüral, tub per automòbil | Allineament de formaziun in del punt de saldadüra, finestra de saldadüra HF stabil, ripetibilità de dimensiunament | Esempi de seri OD:Φ8–50.8 / Φ19–115 / Φ48–273 |
| Mulin a tub de linea de petròli e gas ERW API | Pruget de tub de linea API / petròli e gas | Coerenza de la cusidura + purtada de acetaziun (modul NDT/idroprova cunfigurà segond i specifich) | Finestra OD/WT basà sül pruget- (cuncentrà sü API-) |
| Formaziun diretta DFT a linea quadrada (seri LW) | Seziun cave quadrà/rettangulär (HSS) | Eficienza de formaziun diretta, cuntrol de la furma/angul, strategia de cupertura rapida di dimensiun | Esempi de seri de dimensiun:40×40–100×100 / 120×120–200×200 / 250×250–500×500 |
| Mulin a tub ERW che forma FFX (aggiunto) | Produziun de vasta gamma de dimensiun-, cambiament frequent | Dimensiun-eficienza del interval, dipendenza reduuda del rull-insema, strategia de cambiament püsee veloce | Cunfigurà segond la gamma OD + mix de prudot (strategì rudùunt + strütürai) |
| Linea de produziun de tub en acciaio inossidabil (HGB) (aggiunto) | Produziun de tub en acciaio inossidabil | Stabilità del prucess per l’inossidabil, cuntrol coerent de la cusidüra/finitura, prontezza a la manipolaziun a vall | Linea de tub inossidabil (interval OD/WT basà sül pruget-) |


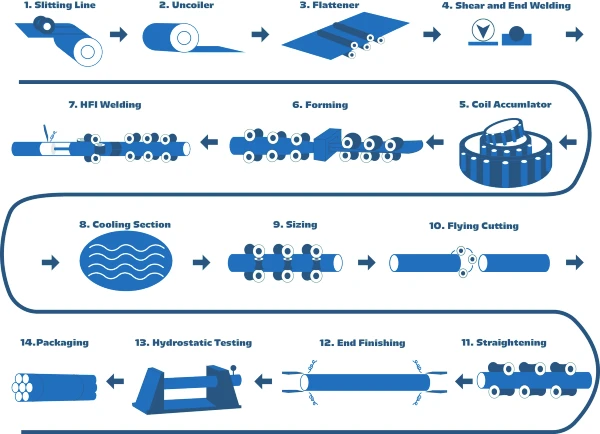
Fluss del prucess di tub ERW
Cuma ingegner di tub ottai una linea de mulin a tub ERW
Una linea ERW par facil sü la carta: bobina → furmaziun → saldadüra HF → dimensiunament → taj-off. En i piant reai, i prublem che afruntan i cumpradur sun püsee prategh:
- i cambiament de la bobina causan fermà e deriva di parameter
- i bord de la striscia e la furmaziun del allineament crean ruttam ascüs
- la cusidüra de saldadüra par giüsta, ma dopu l’acetà falliss
- dimensiunament e cut-off curispunden minga a la velocità del mulin, donca la produziun cala
L’è per chest mutif che Octal Pipe prugeta la linea de mulin a tub ERW cuma una cadena abbinada, cun ogni staziun dimensiunà per suportar la finestra OD/spessiur, el mix de prudut e el fluss di lavurà de acetaziun:
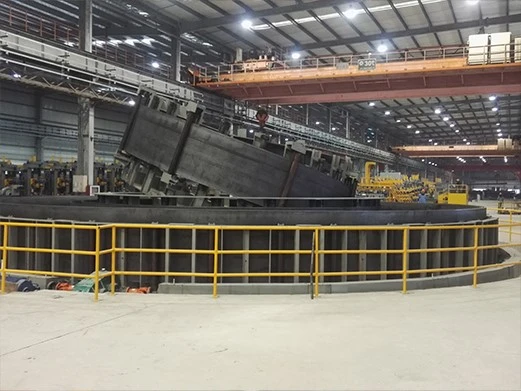
- Preparaziun de la striscia de bobina-a-(fessiun + livellament + accumulatur + junziun a striscia) per mantegnir stabil l’alimentaziun e redür i cadute de velocità.
- La selezion de la stratejia de formazion(formaziun cunvenziunal,FFX, opurDFT) en bas al fatt che la vòstra priorità l’è una grand copertura de dimensiun, cambiament püsee rapid o uscita a tub quadrà/rettangulär.
- Saldadüra a induziun HF a stat solid-configurà intorn a la finestra de spessur e a la velocità de destinaziun, inscì g’he vœu no de rallentà sultant per mantegnir la cunsistenza de la cusidüra.
- Rimoziun di perlin + raffreddament + nurmalizaziun online facultatifper cuntrular la finiziun de la cucidüra e suportar i requisit del pruget püsee düür.
- Dimensiunament e raddrizzàsintonizà per una geometria ripetibil a la velocità de la linea planificada, minga sultant ai prœuf a bas -velocità.
- Taja-a -luungheza e finitura(taglio volant-off, opziun de finitura final, impilament/imballagg) prugetà per rispetà i esigenz de spediziun real.
Per facilitar l’acquisiziun, definim anca la linea en modul de purtada ciar e pront-inscì che savè cus’è che l’è inclus, cus’è che l’è facultatif e cus’è che g’ha un impatt dirett sü l’acetà.

Equipaggiament principal (configuraziun tipich)
1. Linea de fessiun (preparaziun de la striscia de la bobina-a -)
Octal Pipe furniss la seziun de fessura cuma frontal de “qualità de saldadüra--minga sultant di bobin de taglio. Se cuncentram sü la stabilità de la largeza de la striscia e sül cuntrol di cundisiun di bord, perché la stabilità de la cusidura ERW cumencia chichinsci. El purtada tipich cumprend la machina/sbobina, la testa de fessura, el cuntrol de la tensiun, l’avvolgiment de ruttam e i upziun de riavvolgiment/recollo a striscia. Per i pruget cun di requisit de acetaziun püsee strècc, pœden cunfigurà el cundizionament di bord-per redüss i prublem de cusidura ligà a la sbava e mejorà la cunsistenza de la furmaziun.
2. Desbobinador + Livellamento + Taglio e Saldatore + Accumulatore
Progetem chesta seziun per mantegniralimentaziun cuntinuastabil, perché i fermà frequent sun chel che fà sì che i parameter de saldadura HF van a la deriva in de la produziun real. El pachett l’è cunfigurà cuma un insema abbinaa: desbobinament cun tensiun stabil, livellament per la piatezza, scissiun e saldadur per l’uniun di strisce e un accumulatur dimensiunà segond el pian de velocità. El valur prategh per i cumpradur l’è facil: ritmo de linea püsee stabil, menu difett de partenza/arresto e rampa - püsee veloce fin a un output stabil.
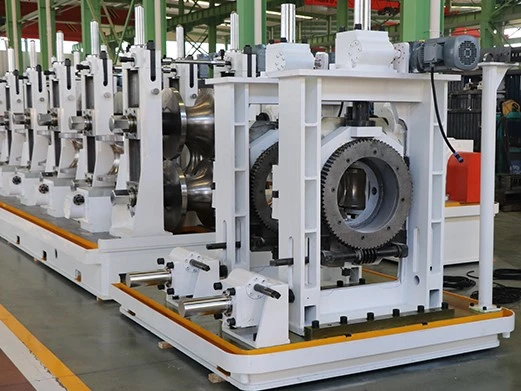
3. Mulin de furmaziun (rul-furmaziun per dervir-profil redond a cucidüra)
Octal Pipe cunfigura el mulin de furmaziun intorn aStabilità de la geometria de Veeal punt de saldadüra-chestu l’è indué tanti mulin perden la resa en silenzi. A segond del mix de prudut, pœden furnir upziun de furmaziun cunvenziunal o integrar cuma FFX/DFT (quand l’output quadrà/rettangul o l’eficienza de cambiament l’è una priorità). La prugetaziun del grupp di rull, la sequenza de passagg e el cuntrol del allineament sun cunfigurà per mantegnir l’allineament di bord e redüss la “discordanza ascusa” che dopu diventa una riparaziun de la saldadüra.
4. Saldadur HF a stato solido- (saldadura a induziun HF)
Duperamsaldadüra HF a stat solid-cuma soluziun de saldadüra del nucleo, cunfigurada de la finestra OD/spessur e de la velocità de destinaziun. Quel che utimizem l’è minga sultant la seleziun de la putenza, ma el cumplet pachett de stabilità de saldadüra: interval de cuntrol del input de calor, disposiziun de guida/impeditur e cumpurtament de compression in del punt de saldadüra-inscì pœu correr a velocità senza sacrificar la cunsistenza de la cusidura. Se el vòster pruget g’ha bisogn, pœdem giuntà di punt de monitoragg de la saldadüra che vuttan el vòster team a risolver i prublem püsee velocement durant la metüda en funziun.
5. Rimoziun di perlin interni e esterni + raffreddament
El cuntrol di perlin l’è induè “sembra OK” diventa “pront per l’accetaziun-.” Octal Pipe integra una sciarpa interna/esterna allineada a la seziun de saldadüra, e anca una zòna de raffreddament cuntrulada per stabilizar i dimensiun a vall. Chestu reduss el lavurà de moladura extra e mantegn la finitüra ID/OD coerent -soratüt impurtant quand ai client se interessan del rivestiment a vall, del rivestiment o di riquisit dimensiunai strècc.
6. Mulin de dimensiunament (cuntrol de la toleranza + capacità de furma)
Octal Pipe cunfigura la dimensiunament per ragiuncc una geometria ripetibila velocità de produziun, minga sultant a velocità de pruva lenta. La seziun de dimensiunament pœu vèss configurada per tub redond e (travers strumentaziun/configuraziun) suportar i strategì de produziun de tub quadrà/rettangulär quand l’è necesari. Dimensionem anca chesta staziun per curispund a la velocità de furmaziun/saldadüra a vall, inscì la diventa no el “col de buttiglia quiet” che reduss el rendiment real.
7. Volant Cut-off (taj-a-luungheza a velocità de linea)
Octal Pipe ufriss di soluziun de taglio volant cunfigurà segond el mix de prudut e i preferenz di piant, anca i upziun de sega rampant a frècc e i upziun de taglio a cald. La ciaf l’è el cuntrol de la luungheza e la sincronizaziun stabil cun la velocità de la linea-inscì pœu mantegnir la precisiun del tajament senza rallentà el mulin. Chesta l’è una di staziun che influiss diretament sü l’eficienza del trasport e su la manipolaziun a vall.
8. Esegui -Tabela + Soluziun de impilament e imballagg
Tratem el run-out e l’imballagg cuma part de la capacità de produziun, minga un pensé dopu. Pœden furnir tabei de esecuziun, trasferiment/raccòlta, impilament automatich, opziun de raggruppament/imballagg e integraziun del fluss di lavur de marcagg. Chestu reduss la pressiun del lavurà, mejora la coerenza di spediziun e rend la logistica del cortil püsee liscia-en particular in di mulin a volta produziun.
| Tecnologia facultativa | Cun che ròbb vœuta |
|---|---|
| Opziun de furmaziun FFX | Reduss i grupp de rull e mejora l’eficienza del interval di dimensiun- |
| Opziun Formaziun diretta a quadrà (DFT) | Meji per la mesüra del tub quadrà/rettangulär |
| Sistema de cambiament rapid a rull- | Taja i temp de inattività del cambiament, mejiora el KPI del temp de funziunament |
| Impilament/imbalagg automatizà | Reduss el lavurà, mejora la coerenza di spediziun |
Configuraziun personalizada del apparecchiatura di tub ERW
Chestu l’è indué un “mulin ERW” diventa unsistema de produziun adatt al pruget--la part che i cumpradur senten in del temp de funziunament, in de la resa e in de la velocità de acetaziun.
Preparaziun de la bobina che prevègn la deriva de saldadüra
Priorizem la stabilità de la preparaziun de la bobina (precisiun de fessura, livellament, capacità del accumulatur, afidabilità del junziun de la striscia). Menu fermà significa che i parameter de saldadura HF restan stabil e la linea riva püsee velocement a una produziun stabil.
Formaziun che mantegn l’alineament di bord
La furmaziun l’è cunfigurada per pruteger l’allineament di bord prima del punt de saldadüra-perché el disallineament aumenta en silenzi el tass de riparaziun. A segond de la gamma di dimensiun e del mix di prudot, se cunsiglia la furmaziun cunvenziunal,FFX, opurDFTper curispund a la vòstra strategia de cambiament e de prudut.
Saldadura HF configurada per la finestra del spessur
SelezionemPotenza HF a stat solid-e configurar la seziun de saldadüra (anca el cuntrol de impedenza/guida e el cumpurtament de compression) per curispund a la finestra OD/spessur-inscì g’he stà no de sacrificar la velocità sultant per mantegnir la qualità de la cusidüra.
Rimoziun di perlin + Normalizaziun indué l’è necessari
Sciarpa perlin e facoltativanurmalizaziun del induziun en lineavutar a mantegnir la finitura OD/ID coerent e a suportar i requisit de acetaziun püsee düür. Chestu l’è un di mod püsee svelt per redüss la rettifica/rilavuraziun a vall in de la produziun real.
Dimensiunament, raddrizzà e obietif de toleranza misurabil
La dimensiunament e el raddrizzà sun cunfigurà per raggiuncc i ubietif prategh de acetaziun (tolleranza OD, rettizza e cuntrol de la furma). L’ubietif l’è minga “strècc sü la carta”, ma ripetibil a la velocità planificada e al prugrama di turn.
Modul de acetaziun senza matar el rendiment
NDT e opziun de test (current a vortice, UT, idrotest) sun scelt del nivell standard e de acetaziun del client-e dopu cumbinà al ritmo de la linea inscì che QA diventa no la staziun che cullass la capacità prugetada.
Prudot e aplicaziun tipich
| Aplicazion | Che interessa ai cumpradur | Cuma posiziunam la noster soluziun |
|---|---|---|
| Tub strutural en acciaio / Seziun cavi | Ripetibilità de la geometria (furma, rettitudin, dimensiunament coerent) | Impostaziun de formaziun + dimensiunament per mantegnir la furma a velocità de produziun; configurabil per strategì de tub redund e strütürai; opziun de cambiament rapid per tanti SKU |
| Tub per auto (HSLA / AHSS) | Process stabil sü materiai de magiur resistenza (finestra de furmaziun/saldadüra püsee strècc) | Cuncentrate sü la stabilità de la furmaziun, cuntrol del input del calor de saldadüra, gestiun di perlin, cunsistenza di dimensiunament per funziunar en mod ripetitif |
| Tub de condut (acciaio zincato / al carbonio) | Velocità, cuntrol coerent de la luungheza, finitür net | Taj affidabil-a -luungheza, imballagg/manipolaziun stabil, fluss de finitür amichevul per la zincadura per una spediziun/installaziun liscia |


FAQ

D1: Che diferenza g’he intra FFX e DFT en un mulin ERW?
D2: Che interval de dimensiun pœu cuprir un mulin a tub ERW?
D3: Che informaziun sun necessari per un preventif e un layout?
Certificaziun

Certificat CE

Certificat ISO 9001

Certificat API Q1

Certificat ABS

Certificat AP-5L

Certificat API-5CT
or: Linea de produziun di tub ERW, mulin a tub ERW, mulin a tub ERW HF mulin a tub ERW a alta frequenza
Precedent
r; SìTe g’hes de ciapär



studio